
联系我们
当前位置:
衡泰重工机械制造(眉山市分公司) >
眉山当地行业新闻
刮板输送机,螺旋输送机现货齐全售后无忧
更新时间:2026-11-01 15:07:59 ip归属地:眉山,天气:多云转阴,温度:13-22 浏览次数:31 公司名称: 衡泰重工机械制造(眉山市分公司)
以下是:四川省眉山市刮板输送机,螺旋输送机现货齐全售后无忧的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 1000 |
| 发货期限 | 3 |
| 供货总量 | 1000 |
| 运费说明 | 电议 |
| 小起订 | 1 |
| 是否厂家 | 是 |
| 产品材质 | 可定制 |
| 产品品牌 | 衡泰 |
| 产品规格 | 可定制 |
| 发货城市 | 沧州 |
| 产品产地 | 沧州 |
| 加工定制 | 是 |
| 产品型号 | 可定制 |
| 质保时间 | 1年 |
| 外形尺寸 | 可定制 |
| 适用领域 | 广泛 |
| 产品功率 | 可定制 |
| 范围 | 刮板输送机,螺旋输送机齐全供应范围覆盖四川省、成都市、绵阳市、攀枝花市、泸州市、乐山市、宜宾市、广安市、巴中市、甘孜市、凉山市、阿坝市、资阳市、雅安市、遂宁市、内江市、南充市、自贡市、德阳市、广元市、眉山市 东坡区、仁寿县、彭山区、洪雅县、丹棱县、青神县等区域。 |
以下是:四川省眉山市刮板输送机,螺旋输送机现货齐全售后无忧的图文视频



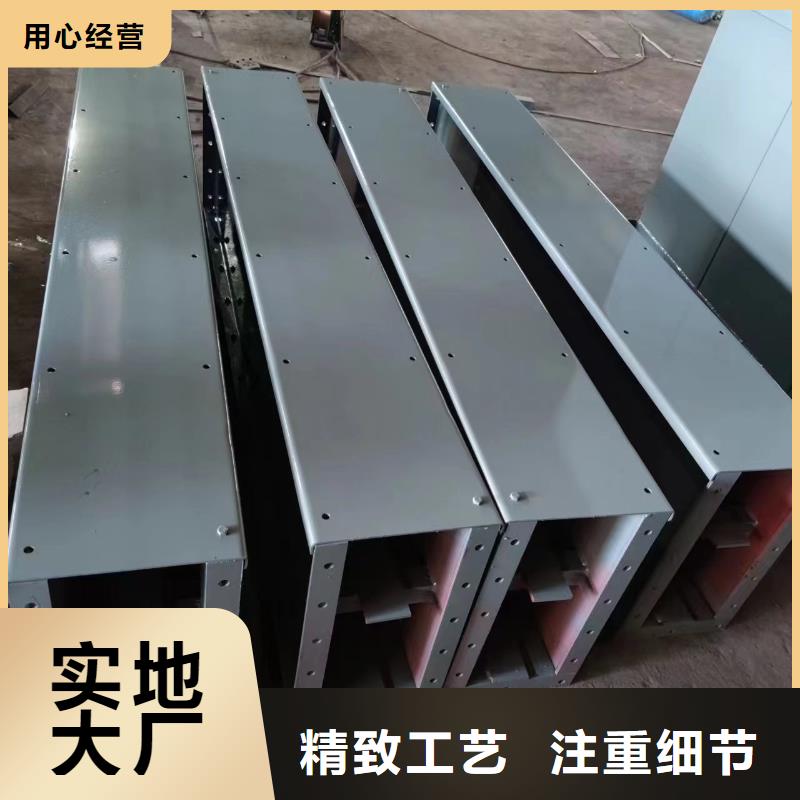
【衡泰】业务覆盖多元场景,提供以下产品和服务:青神震动给料机、洪雅粉尘加湿搅拌机、资阳通风蝶阀、巴中插板闸阀、广安插板闸阀、德阳斗式机等。在四川省眉山市采购刮板输送机,螺旋输送机现货齐全售后无忧请认准衡泰重工机械制造(眉山市分公司),品质保证让您买得放心,用得安心,厂家直销,减少中间环节,让您购买到更加实惠、更加可靠的产品。(联系人:刘女士-【13731735184】)。 四川省,眉山市 眉山市,别名眉州、齐通,四川省辖地级市,地处成都平原西南部,总体地势西高东低,南高北低,属于亚热带湿润季风气候区,总面积7140平方千米。截至2022年10月,全市辖2个区和4个县。截至2022年末,眉山市常住人口为296.1万。
我们精心制作的刮板输送机,螺旋输送机现货齐全售后无忧产品视频已经准备就绪,让您一睹产品的风采。无论您是初次接触还是再次了解,视频都将为您带来全新的视角和体验。
以下是:四川眉山刮板输送机,螺旋输送机现货齐全售后无忧的图文介绍
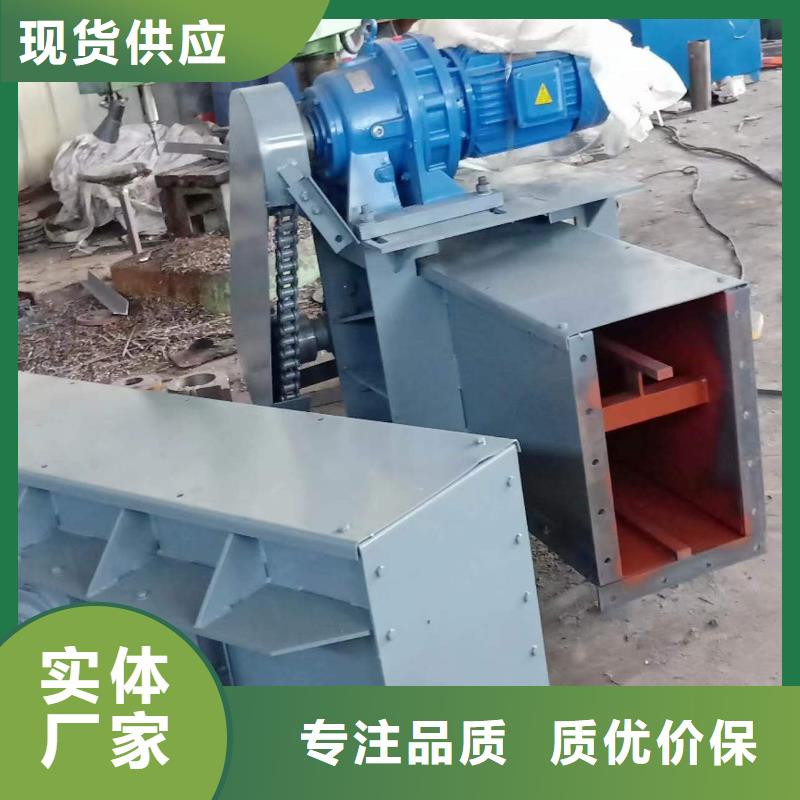
四川眉山刮板输送机的动力传递过程是从电机输出动力,经减速增扭后,终驱动刮板链循环运动的有序流程,核心是逐步适配输送所需的扭矩和转速。整个传递过程可分为4个关键步骤,各部件依次衔接,确保动力传递:1. 动力输出:电机作为动力源,启动后输出高转速、低扭矩的初始动力,这是整个传递过程的起点。2. 减速增扭:电机的动力直接传递给减速器,减速器通过内部齿轮组的啮合,降低转速的同时大幅扭矩,使其达到驱动刮板链所需的动力参数(刮板输送机需大扭矩以克服物料阻力)。3. 动力转向与传递:经减速器处理后的动力,传递至机头或机尾的链轮组件。链轮通过轮齿与刮板链的链环啮合,将自身的旋转运动转化为刮板链的直线循环运动。4. 辅助保障:在动力传递至刮板链的同时,张紧装置(如紧链器)会实时调整刮板链的松紧度,避免因链条过松导致打滑、过紧导致断裂,确保动力能稳定传递到刮板链上,推动物料输送。要不要我帮你整理一份刮板输送机动力传递过程的简化流程图说明?用清晰的步骤箭头标注各部件的衔接关系,让你能一眼看清动力的传递路径。在刮板输送机的动力传递过程中,刮板链是动力的终承接与执行部件,核心作用是将链轮传递的旋转动力转化为物料输送的直线推力,同时直接实现物料的移动。其具体作用可拆解为以下3点,贯穿动力传递的终端环节:1. 承接并转化动力:刮板链通过链环与机头/机尾的链轮啮合,承接链轮传递的旋转动力,并将这种旋转运动转化为自身沿中部槽的直线循环运动,完成动力传递的一步形态转换。2. 直接推动物料输送:刮板链上间隔固定的刮板(金属板),会随链条的直线运动与槽内物料直接接触,产生持续的轴向推力,克服物料与槽体的摩擦力,推动物料从进料端向卸载端移动,是实现物料输送的核心执行部件。3. 保障动力传递稳定性:刮板链需保持一定的张紧度(由张紧装置调节),其自身的强度和刚性可避免动力传递过程中出现打滑、断裂等问题,确保从链轮到物料的动力传递不中断,维持输送过程的连续性。要不要我帮你整理一份刮板链作用与动力传递关系的简化示意图?标注出刮板链与链轮、物料的衔接位置,以及其在动力转化和物料推动中的具体作用点,让你更直观理解它的核心功能。
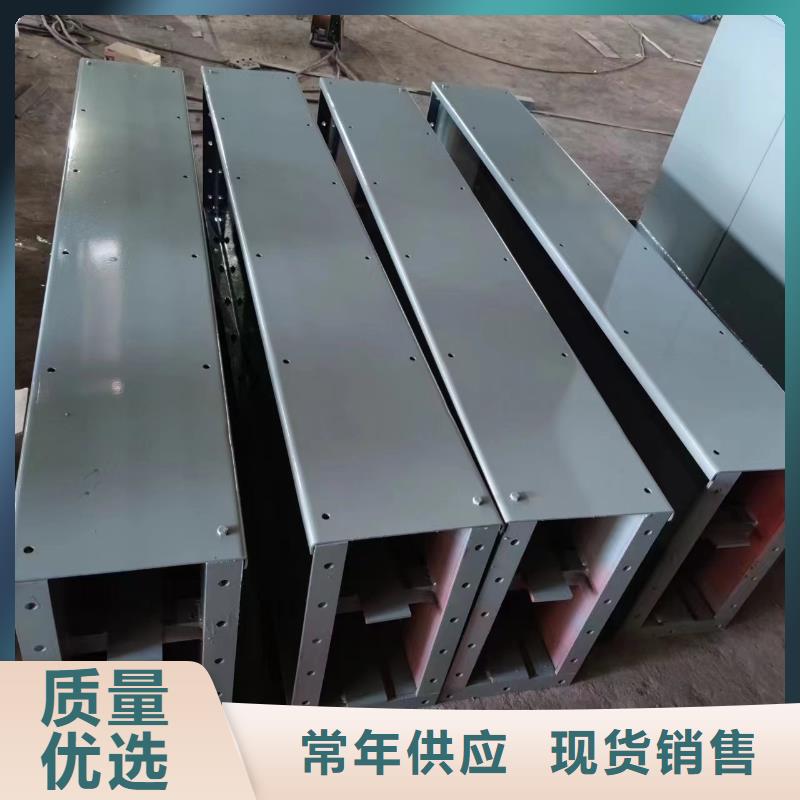

工厂直销,价格可议。多年 眉山本地埋刮板输送机、眉山螺旋输送机、四川眉山本地附近粉尘加湿搅拌机行业生产经验,保持稳定的产品质量,从原料到出厂,严格把关每一个流成,工艺严格技术成熟,保持 眉山本地附近粉尘加湿搅拌机、眉山通风蝶阀、眉山就近粉尘加湿搅拌机产品质量稳定。
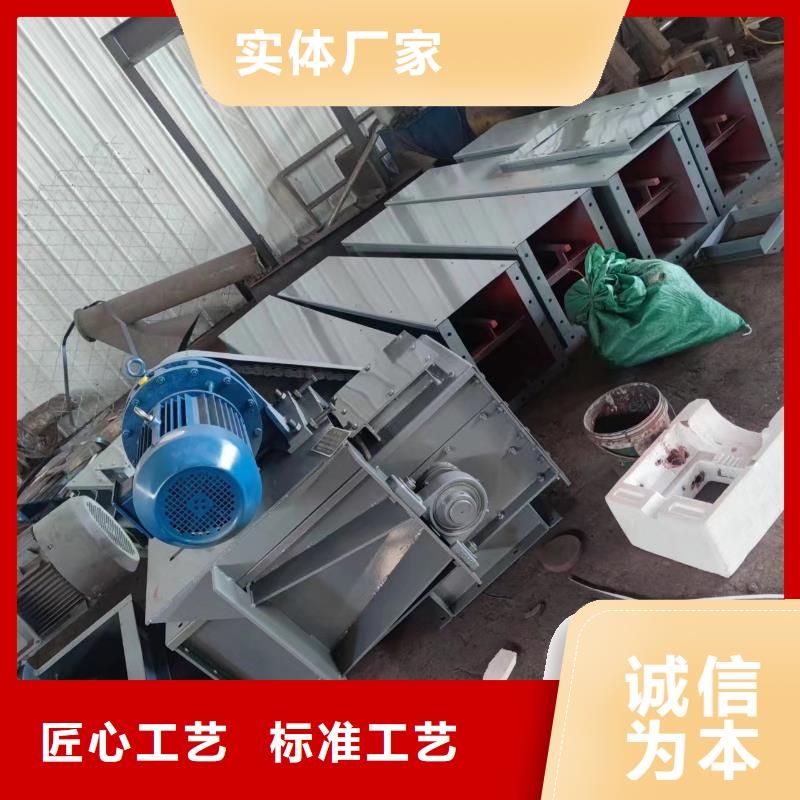


四川眉山刮板输送机链材质耐磨性与抗疲劳性的平衡,核心逻辑是以工况需求为导向,优先保障主导失效风险对应的性能,再通过材质成分优化、热处理工艺调控及结构设计辅助,弥补另一性能的短板,而非追求两者均等,终实现“性能适配工况、寿命化”。 一、先明确平衡的前提:诊断工况,锁定“主导失效模式”平衡的步是判断工况下哪种性能更易成为寿命“短板”,避免无差别投入。需重点分析3个关键参数:1. 物料特性:物料硬度(如煤炭vs铁矿石)决定磨损强度——物料硬度≥5 Mohs(如花岗岩、铁矿石)时,耐磨性是主导需求;物料硬度低(如煤炭、粉煤灰)时,磨损风险低,抗疲劳性更关键。2. 运距与载荷:运距>300米、载荷波动≤10%(如大型煤矿综采面)时,链条长期承受稳定循环张力,疲劳失效风险更高;运距<100米、载荷波动大(如转载点、进料口)时,冲击磨损与循环张力并存,需两者均衡。3. 启停频率:单日启停>10次(如间歇性生产的化工场景)时,每次启动的张力冲击会加剧疲劳损伤,需在耐磨基础上强化抗疲劳性;连续运行(如24小时矿山开采)时,磨损累积更快,优先耐磨。示例:金属矿山硬岩输送(物料硬度6 Mohs、运距80米),主导失效是磨损,需优先保障耐磨性,同时用工艺手段避免抗疲劳性过低导致断链。 二、核心平衡手段:从材质成分到工艺的“调控”在明确主导需求后,通过以下3类技术手段实现两者的适配性平衡,而非简单妥协。 1. 材质成分优化:用合金元素实现“双向增强”通过针对性添加合金元素,在主导性能的同时,减少对另一性能的削弱,这是平衡的基础。- 优先抗疲劳(长运距重载工况): 基础材质选用23MnNiMoCr54合金钢,通过添加Ni(1.0%-1.5%)和Mo(0.3%-0.5%)芯部韧性(抗疲劳关键),同时加入Cr(0.8%-1.2%)提高表面硬度(弥补耐磨),终实现抗拉强度1470MPa(抗疲劳)、表面硬度HRC50-55(耐磨),兼顾长周期循环张力与中等磨损。- 优先耐磨(高磨损短运距工况): 选用30CrMnTi钢,添加Cr(1.0%-1.3%)和Ti(0.04%-0.1%)形成碳化物,表面硬度至HRC55-60(耐磨),同时保留Mn(0.8%-1.1%)保证芯部韧性(避免脆断),适用于硬岩输送,磨损速度降低60%,且抗疲劳寿命达1.5年以上(满足短运距需求)。- 均衡需求(转载、熟料输送工况): 选用40CrNiMoA钢,Ni(1.2%-1.6%)韧性(抗疲劳),Cr(0.7%-1.0%)+Mo(0.2%-0.3%)硬度(耐磨),经调质处理后,硬度HRC40-45、冲击功AKV≥60J,同时应对冲击磨损与频繁启停的疲劳损伤。 2. 热处理工艺调控:实现“表面耐磨+芯部抗疲劳”的梯度性能通过差异化的热处理工艺,让链条表面与芯部分别具备不同性能,从结构上解决“硬则脆、韧则软”的矛盾,是当前主流的平衡技术。- 渗碳淬火+低温回火(优先耐磨,兼顾抗疲劳): 对链环表面进行渗碳(渗层深度0.8-1.2mm),再淬火+低温回火(180-220℃),使表面硬度达HRC58-62(极强耐磨),芯部仍保持HRC30-35的韧性(抗疲劳)。适用于高磨损场景,如金属矿,链环磨损寿命延长至2年,且疲劳断裂风险降低50%。- 等温淬火(优先抗疲劳,兼顾耐磨): 将钢件加热至奥氏体化后,快速冷却至贝氏体转变区(280-350℃)保温,获得贝氏体组织,硬度达HRC45-50(满足中等耐磨),冲击功AKV≥50J(优异抗疲劳)。适用于长运距煤矿,链条疲劳寿命达3-4年,同时磨损速度可满足煤炭输送需求。- 局部强化处理(针对性平衡): 对刮板端面(高磨损区)进行等离子堆焊(如Cr-Mo-V耐磨合金,硬度HRC60-65),链环本体(承受张力区)采用调质处理(HRC35-40,抗疲劳),实现“局部耐磨+整体抗疲劳”,适用于物料冲刷剧烈的进料口刮板。 3. 结构设计辅助:通过结构优化降低单一性能的压力在材质与工艺基础上,通过刮板链结构设计,减少磨损或疲劳载荷,间接辅助平衡两种性能,降低材质的性能压力。- 减少磨损的结构: 刮板采用“弧形端面”设计,与中部槽接触面积从100cm2减至60cm2,摩擦阻力降低40%,可允许材质硬度适当降低(如从HRC55降至HRC50),间接芯部韧性(抗疲劳); 链环采用“圆角过渡”结构,避免应力集中导致的局部磨损加剧,延长磨损寿命,减少因磨损导致的疲劳裂纹萌发。- 降低疲劳的结构: 采用“双链条对称布置”,将单链张力从200kN降至100kN,减少循环张力载荷,可选用抗疲劳性稍低但耐磨性更好的材质(如30CrMnTi vs 23MnNiMoCr54); 刮板与链条的连接采用“弹性销轴”,吸收启停时的冲击载荷,降低疲劳损伤,允许材质优先强化耐磨性。 三、平衡效果验证:以“寿命匹配度”为核心指标平衡是否成功,终要看“耐磨性对应的寿命”与“抗疲劳性对应的寿命”是否接近,避免某一性能提前失效导致链条报废。- 验证方法:通过实验室模拟(如MTS疲劳试验机测试疲劳寿命、MLS-23磨损试验机测试磨损量)和现场工况监测(如安装张力传感器、磨损量检测装置),对比两种性能的理论寿命与实际寿命。- 合格标准:两种性能对应的寿命差值≤20%,即若耐磨寿命为2年,抗疲劳寿命应≥1.6年,反之亦然,确保链条能“磨到寿命极限再更换”,无性能浪费。 四、总结:平衡的核心原则1. 不追求“平衡”,只追求“工况适配”:若工况明确以某一失效为主,无需强行另一性能,避免成本浪费(如金属矿无需用昂贵的23MnNiMoCr54钢,30CrMnTi+渗碳淬火更划算)。2. 工艺优先于材质:当材质成分无法同时满足时,优先通过热处理(如渗碳、等温淬火)实现梯度性能,比单纯升级材质成本更低、效果更。3. 结构辅助不可少:通过结构优化降低载荷,可降低对材质性能的要求,让平衡更容易实现(如双链条设计可放宽抗疲劳性要求)。要不要我帮你整理一份“工况-平衡策略-验证指标”对照表?按“高磨损、长运距、均衡工况”分类,列出对应的材质选择、热处理工艺、结构优化方案及寿命验证标准,帮你直接落地平衡方案。

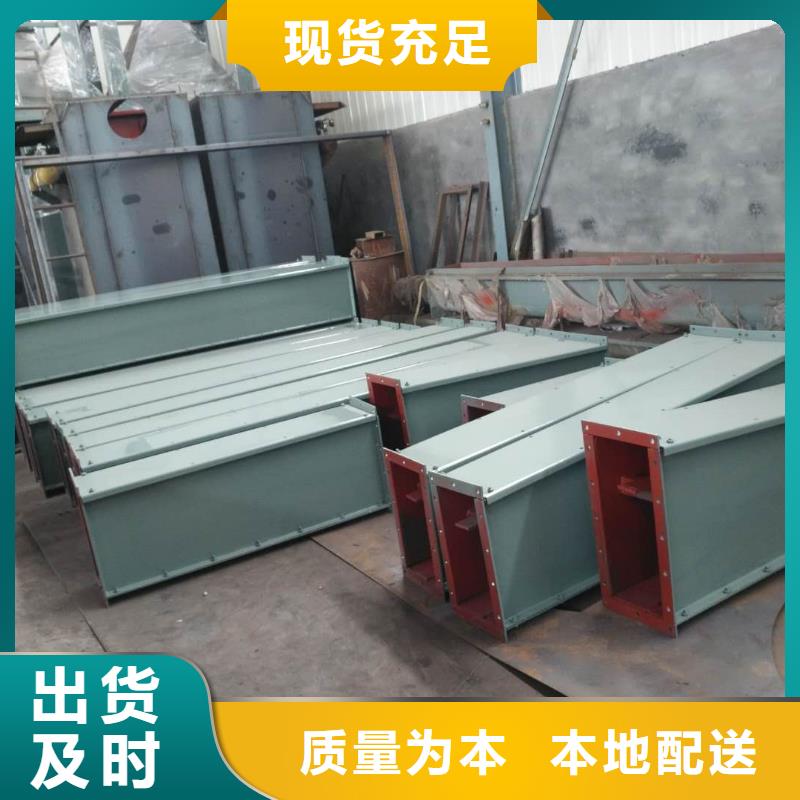
四川眉山埋刮板输送机工作原理:在封闭的机壳内借运动着的链条刮板与煤的摩擦将煤连续输出,链条刮板在运行时埋于被输送的煤中固接在牵引链上的刮板在封闭的料槽中输送散状物料的输送机。这种输送机的牵引链和刮板都埋入物料中,刮板只占料槽的一部分断面,物料占料槽的大部分断面。它能水平、倾斜或垂直输送物料。水平输送时,所用刮板为平条形,利用埋入散料的链条和刮板对散料层的切割力大于槽壁对散料阻力的原理,使散料随刮板一起向前移动,此时移动的料层高度与槽宽之比在一定的比值范围之内,物料流是稳定的。刮板输送机链条润滑剂的更换周期并非固定值,核心是根据工况强度、润滑剂类型、链条运行状态动态调整,需通过“基础周期参考+现场监测验证”双重方式确定,避免过度润滑(浪费成本)或润滑不足(加剧磨损)。 一、确定更换周期的3个核心影响因素(先判断前提)不同场景下,润滑剂的失效速度差异极大,需先明确以下3个前提,再初步锁定周期范围:1. 工况强度:磨损/腐蚀越严重,周期越短 重载冲击(矿山、矿石输送):链条与链轮摩擦剧烈,润滑剂易因高温、挤压快速失效,周期需缩短(如常规35天/次); 轻载平稳(粮食、塑料颗粒):摩擦强度低,润滑剂消耗慢,周期可延长(如715天/次); 特殊环境(高温/腐蚀/潮湿):高温会让润滑剂碳化、腐蚀会让润滑剂变质、潮湿会让润滑剂乳化,周期需比常规场景再缩短20%50%(如高温场景23天/次,化工腐蚀场景57天/次)。2. 润滑剂类型:耐受性能越强,周期越长 不同润滑剂的“抗失效能力”差异显著,需匹配类型确定基础周期: 润滑剂类型 适用场景 基础更换周期(常规工况) 核心优势(决定周期) 二硫化钼锂基脂粉尘、重载 35天/次含固体润滑剂(二硫化钼),摩擦面附着性强,不易被粉尘冲刷 复合磺酸钙基高温脂 高温(≥200℃) 23天/次高温下不流失、不碳化,但持续高温仍会缓慢消耗 聚四氟乙烯基润滑脂 腐蚀、化工 57天/次耐酸碱腐蚀,形成的润滑膜不易被化学介质破坏 防锈型抗磨液压油 潮湿、食品 1015天/次 液体形态易渗透链节,但潮湿环境下需防乳化,周期略长 3. 链条运行参数:负载/转速越高,周期越短 负载:实际工作拉力越接近系数上限(如矿山场景接近4.5倍系数),链条受力越大,润滑剂被挤压流失越快,周期需缩短10%20%; 转速:链速超过0.8m/s(如大运量输送机),摩擦生热加剧,润滑剂易因高温失效,周期需比低速(≤0.5m/s)场景缩短30%。 二、更换周期的4步确定流程(可直接落地)结合上述因素,按以下步骤可确定周期,且需定期验证调整:1. 步:按“场景+润滑剂类型”查基础周期(参考标准) 先根据现场实际情况,从“场景润滑剂”对应表中获取基础周期(如“矿山粉尘场景+二硫化钼锂基脂”,基础周期35天/次),这是初始执行标准。2. 第二步:现场监测“润滑剂失效信号”(关键验证) 基础周期仅为参考,需通过日常检查判断润滑剂是否真的失效,若未失效可适当延长周期,若已失效则需缩短,核心监测3个信号: 看外观:停机后观察链节销轴、链轮齿面的润滑剂——若润滑剂呈“干涸状、粉末状”(失效)、“乳化发白”(潮湿进水)、“颜色变黑且有异味”(高温碳化/杂质混合),需立即更换;若仍呈均匀油脂状,无结块/流失,可延长12天再检查; 摸温度:运行30分钟后,用手背轻触链节——若链节温度超过60℃(正常≤50℃),说明润滑不足(摩擦生热加剧),需缩短更换周期; 查磨损:每周用卡尺测链环直径——若磨损量比上周增加超过0.1mm(常规每周磨损≤0.05mm),说明润滑剂失效导致磨损加快,需立即调整周期(如从5天/次缩短至3天/次)。3. 第三步:结合“运行时长”动态调整(避免过度消耗) 若输送机并非24小时连续运行,可按“实际运行时长”折算周期: 例:基础周期3天/次(按24小时连续运行),若实际每天仅运行8小时(1/3时长),可将周期延长至3×3=9天/次,再通过第二步监测验证是否合适; 注意:即使停机,若处于潮湿/腐蚀环境,润滑剂仍会缓慢变质,停机超过7天,再次开机前需重新补涂润滑剂(无需等原周期)。4. 第四步:固定周期后“每月复盘”(形成闭环) 确定稳定周期后,每月需复盘2个数据: 链条月磨损量:若磨损量稳定在“每周≤0.05mm”,说明周期合适;若磨损量突然增大,需重新检查润滑剂类型或调整周期; 润滑剂消耗量:若每月消耗量过大(如远超厂家的“每米链条每次涂油量”),可尝试在确保润滑有效的前提下,适当延长12天周期,平衡成本与效果。 三、不同场景的“更换周期示例”(直接参考)结合上述方法,以下为常见场景的终确定周期,可直接对标: 矿山重载(Φ18×64链条,二硫化钼锂基脂,每天运行16小时):基础周期3天/次,监测发现5天后润滑剂仍未干涸,调整为5天/次,且每月磨损量稳定,终固定为5天/次; 化工腐蚀(316不锈钢链条,聚四氟乙烯基润滑脂,每天运行8小时):基础周期5天/次,监测发现7天后润滑剂轻微乳化,调整为6天/次,乳化现象消失,终固定为6天/次; 粮食轻载(Φ14×50链条,通用锂基脂,每天运行10小时):基础周期7天/次,监测发现12天后润滑剂仍有效,调整为12天/次,链条磨损正常,终固定为12天/次。 四、融入检查表的实操建议(落地关键)在之前的《刮板输送机链条日常维护检查表》中,可新增2项记录,确保周期管理闭环:1. 在“每周检查”的“润滑状态”栏,补充记录“润滑剂外观(□油脂状/□干涸/□乳化)”“链节温度(___℃)”,作为调整周期的依据; 2. 在“闭环管理记录”中,新增“润滑剂周期调整说明”(如“因链节温度超60℃,将周期从5天缩短至3天”),便于后续追溯优化。为帮你更地确定现场周期,我可以整理一份刮板输送机润滑剂更换周期测算表,只需填写“工况类型、润滑剂型号、每日运行时长”3个参数,就能自动生成基础周期和监测重点,需要吗?
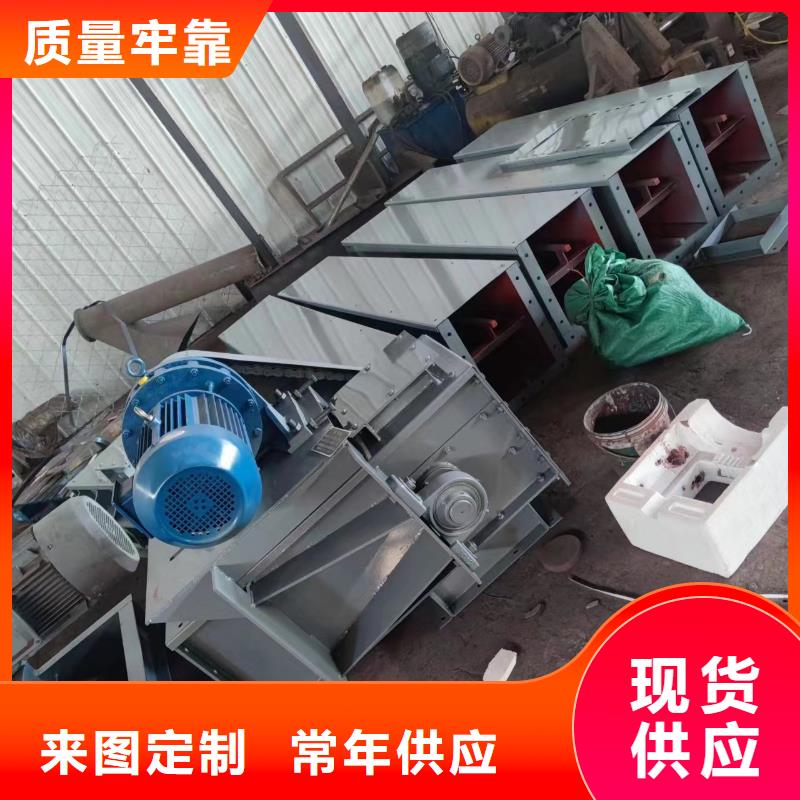

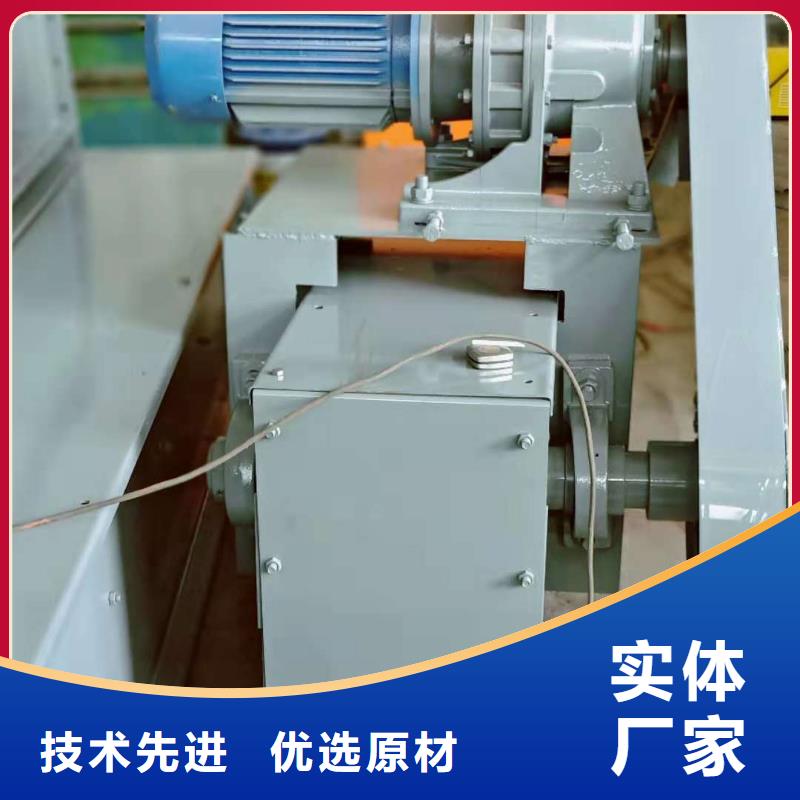
选购刮板输送机,螺旋输送机现货齐全售后无忧来四川省眉山市找衡泰重工机械制造(眉山市分公司),我们是厂家直销,产品型号齐全,确保您购买的每一件产品都符合高标准的质量要求,选择我们就是选择品质与服务的双重保障。联系人:刘女士-【13731735184】,地址:[四川省眉山市机械西路一段与兴业路交叉口西160米四川丹棱经济开发区6幢]。