

不要满足于简单的文字描述,点击我们的声测管价格注浆管厂家产品视频,让每一个细节都跃然屏上,为您带来前所未有的视觉体验。
以下是:澳门声测管价格注浆管厂家的图文介绍
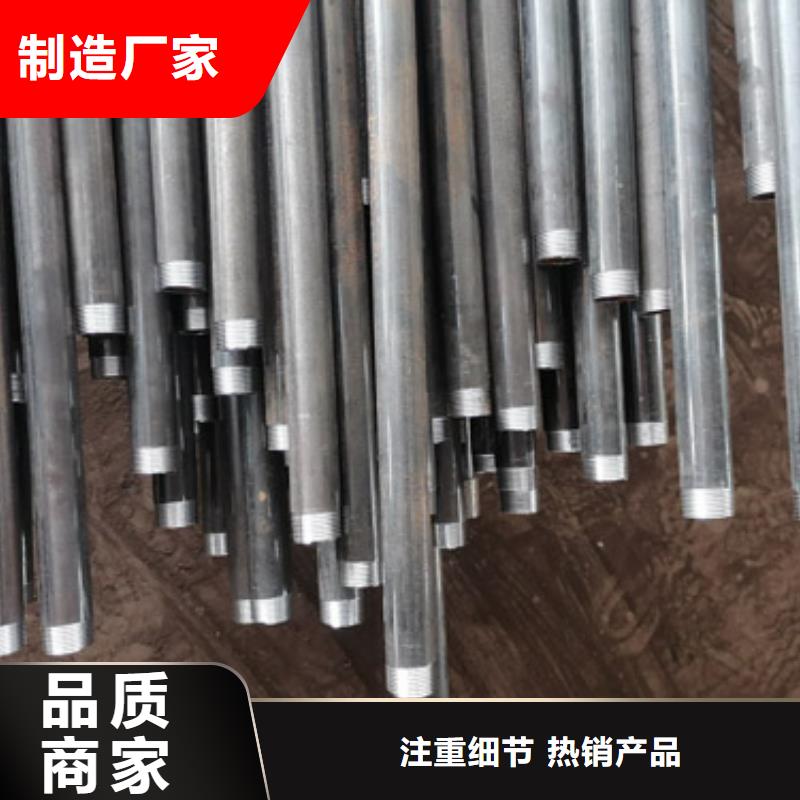
厂家加工制作注浆管的程序是比较多的,而且注浆管的类型也是有很多的,在进行制作注浆管的时候需要用到关键的一步就是注浆管的焊接。注浆管在焊接的时候要注意的问题也是比较多的,一般焊接的时候要注意以下几点,才能够保证注浆管的质量和效率的不断地进行。打底选用H08CrMoVA焊丝,填充选用R317焊条。注浆管材料信息条件切段钢管制作焊条比较靠适合气焊。知道钢管材质才能选择焊条或钢管牌号帮电弧焊连接管道放划线基础按矫管材、澳门本地切割料、澳门本地坡口、澳门本地组、澳门本地焊接、澳门本地清理焊渣等工序进行施工坡口加工及清理。当Ceq>0.4时,焊接接头淬硬倾向大,可能出现裂纹。而本次15Cr1MoVG的碳当量值为0.515,可知15Cr1MoVG钢的裂纹敏感性大,再加上焊缝的拘束应力大,从而使焊接性变差,所以为保证焊接质量,必须采取严格的焊接参数,适当的焊前预热以及焊后热处理等工艺措施。注浆管控制注浆管淬火时的弯曲度,可从以下几个方面进行:(1)采用先外喷后内喷的分步冷却工艺。由于注浆管的内喷水是从注浆管的一端流向另外一端,注浆管在两端的冷却速度不同,从而导致注浆管弯曲。故可采用先进行外喷水冷却,使得注浆管表层首先发生组织转变,再用内喷水进行冷却的方法,避免注浆管弯曲畸变,内喷水比外喷嘴的延时时间可采用2 ~10s。(2)减少注浆管在旋转轮上的悬出端长度。通过合理的旋转轮布局及注浆管长度控制,将注浆管端部悬出量控制在≤600 mm,可有效减小淬火时的离心力,降低注浆管管端弯曲度。(3)合理控制旋转轮转速。(4)控制水淬旋转轮中心。旋转轮中心偏差对注浆管淬火时弯曲度有较大影响。经研究,旋转轮中心极差应控制在0 ~5 mm。(5)控制内外喷水量及均匀性。油井管淬火冷却采用外表面层流冷却加内轴向喷射方式时,外喷水量大小及均匀性、澳门本地内喷水量大小及内喷嘴的对中度也是注浆管水淬时弯曲度的重要影响因素。
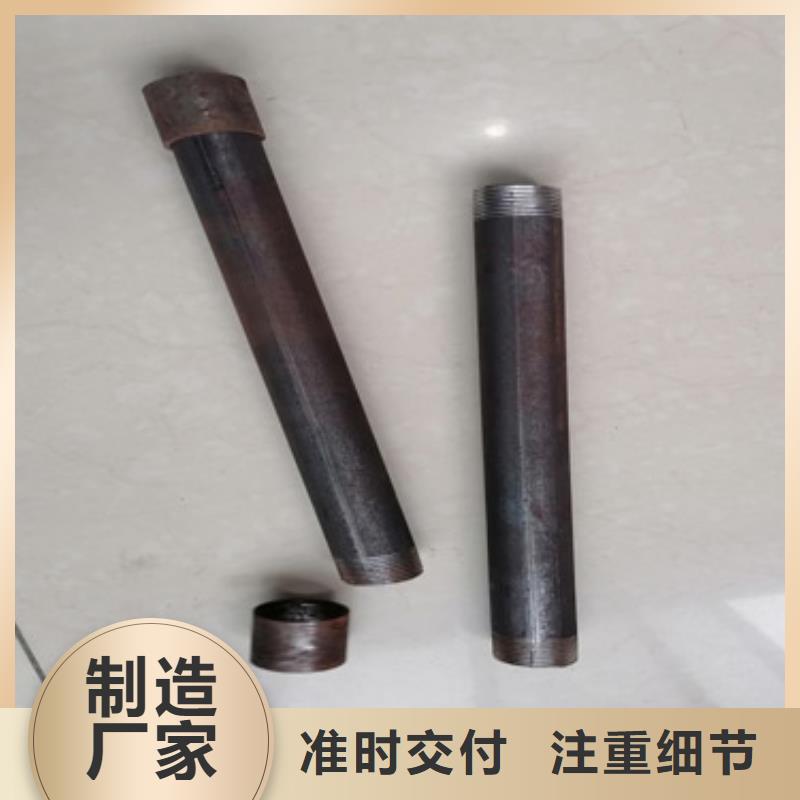

无缝注浆管伸缩它是一种存有于注浆管的外表层或内表层,呈平行线或螺旋形、澳门当地持续的或不持续情况。造成伸缩的关键缘故是管料品质不太好,自身存有伸缩,或是表层有参杂、澳门当地比较严重的划伤和缝隙,在刃磨上有菱角,拔制后经拓宽而出現伸缩。以便防止伸缩的造成,应管料品质并留意定期检查刃磨。注浆管凹痕它是一种注浆管普遍的表层缺点之一,遍布在注浆管表层上的总面积不一的部分凹痕,遍布有的呈规律性,有的没有规律性。凹痕的造成是因为锌灰或其他质硬的废弃物在拔制或校直全过程高压入了注浆管表层,或是是原先存有于注浆管表层的翘皮脱落。注浆管当在注浆管外表层出現有圆润的或有锐利菱角的螺旋形划痕时,应查验矫直机。因为校直辊部位歪斜,视角有误,校直时注浆管擦着了校直辊边部的凸肩,校直辊上面有损坏的凹形槽,注浆管两边弯折过大均将会在注浆管外表层出現凹痕。注浆管表面其特点是在注浆管表层展现的一片、澳门当地斑点状细微凹痕。造成表面的关键缘故是酸洗钝化时造成斑点状浸蚀,淬火后锌灰过厚校直后压进注浆管表层产生表面;注浆管储存自然环境湿冷,乃至渗水后产生斑点状生锈,在除去锈迹后产生表面。注浆管翘皮其特点是注浆管內外表层有部分与金属材料常规分离出来的片状,某些的成小块,不持续,在壁厚上长根或不长根,但不可以当然脱落。


液压钳的技术参数1.电力电缆导线用,油压式压铜、澳门铝接线端子与连接管;2.采用六角型模具、澳门压接紧密导电良好,注浆管不容易脱落与导热;3.二段速高、澳门低压,进油迅速操作容易回油方便,采用旋转式压挤方式迅速回油;4.当压力到达700kg/CM?(12TON)时所设计安注浆管全卸压装置会有“咔嚓;声警告操作者,停止动作;5.注浆管玻璃纤维操作绝缘棒,可耐电压20Kv,持续分钟;6.压接头部可以做180°的旋转;7.体外压力调压阀,毋需整体结构拆除;8.包装方式采用美观实用的一注浆管体成型塑胶材料盒;9.注浆管标准配模九组:50、澳门70、澳门95、澳门120、澳门150、澳门本地185、澳门240、澳门300、澳门400,其他模具可外加如16、澳门25、澳门35。10.大吨位液压钳叫做分体式液压钳,国际通用称呼为 ,带泵浦(手动泵,脚踏泵,电动液压泵都可)配套使用。

未来,荣亨工程材料(澳门办事处)会在全国经济快速发展的同时,以优质的 澳门本地附近环形注浆器、澳门本地附近焊接注浆管产品质量,诚信合作的工作态度,熟练的业务,更好的发展壮大企业规模,与时俱进。竭诚欢迎海内外新老客户光临指导真诚期盼与您的合作!

