



【新品发布,视频先行!】钢板钢板切割快捷的物流配送产品,等你来探!
以下是:吉林吉林钢板钢板切割快捷的物流配送的图文介绍
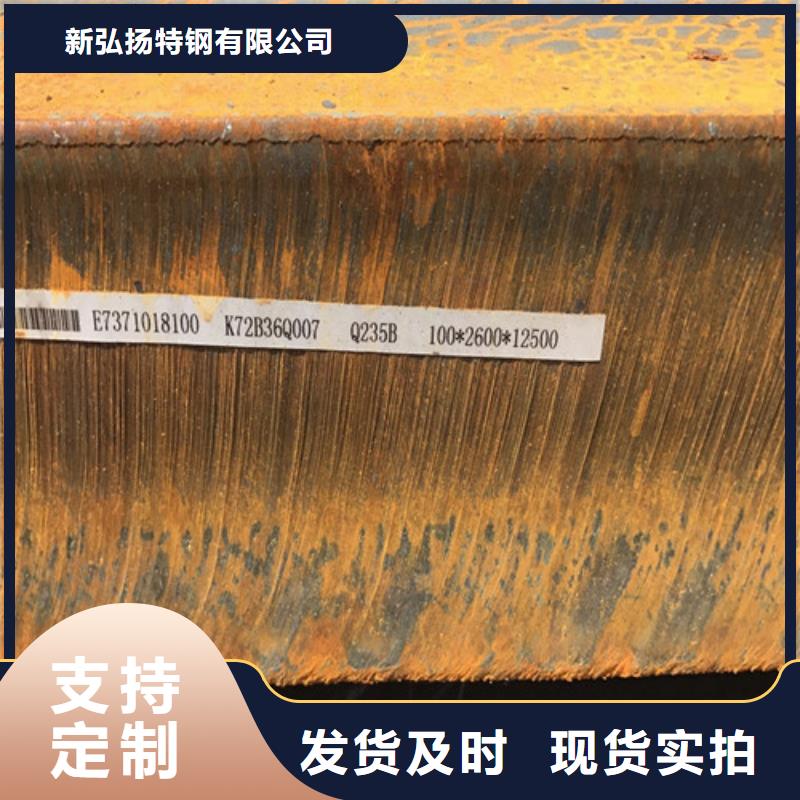
60SI2MN钢板热处理工艺 球化退火:采用850度加热、油冷淬火、短时间等温球化工艺(790度加热25Min,急冷到680度保温1H,炉冷到500度出炉),可获得理想的球化组织。60Si2Mn钢淬火温度正常取850度~870度,油冷。回火温度视模具零件的硬度要求而取,如 400度回火,硬度46HRC; 500度回火,硬度40HRC; 600度回火,硬度34HRC。 在150~160度之间回火性能得到 的配合,注意必须避开300度左右的回火脆性区。要求有较高韧性的工模具、要求尺寸稳定性好的量具,回火温度可以提高到250度左右,硬度为55~60HRC,有较好的韧性。 AC1-755,Ac3=810,Ar1=700,Ar3=770,Ms-300~305, 退火;750C-炉冷-HBS≤222 正火;830~860C-空冷-HBS≤302 淬火;870C-油-HRC>61 不同温度回火后的硬度值HRC: 150C-61,200C-60,300C-56,400C-51,500C-43,550C-38,600C-33,650C-29 常用回火温度430~480C,水或空气,HRC45~50 以下是汽车钢板弹簧热处理的参数 淬火加热保温时间与厚度有关:mm/min,6.5/2,8/3,8.5-10/4,12/5 回火保温时间与厚度有关:mm/min,<10/25-30,10-15/30-35,15-20/40-45,20-25/45-50。 密度编辑 语音 60Si2Mn密度为7.85g/cm3。60Si2Mn是应用广泛的硅锰弹簧钢,强度、弹性和淬透性较55Si2Mn稍高。适于铁道车辆、汽车拖拉机工业上制作承受较大负荷的扁形弹簧或线径在30mm以下的螺旋弹簧. 对应日本牌号:SUP7 对应英国牌号:25II60 对应法国牌号:61SiCr7


专用结构钢板1、压力容器用钢板:用大写R在牌号尾表示,其牌号可用屈服点也可用含碳量或含合金元素表示。如:Q345R,Q345为屈服点。再如:20R、16MnR、15MnVR、15MnVNR、8MnMoNbR、MnNiMoNbR、15CrMoR等均用含碳量或含合金元素来表示。2、焊接气瓶用钢板:用大写HP在牌号尾表示,其牌号可以用屈服点表示,如:Q295HP、Q345HP;也可用含合金元素来表示如:16MnREHP。3、锅炉用钢板:用小写g在牌号尾表示。其牌号可用屈服点表示,如:Q390g;也可用含碳量或含合金元素来表示,如20g、22Mng、15CrMog、16Mng、19Mng、13MnNiCrMoNbg、12Cr1MoVg等。4、桥梁用钢板:用小写q在牌号尾表示,如Q420q、16Mnq、14MnNbq等。5、汽车大梁用钢板:用大写L在牌号尾表示,如09MnREL、06TiL、08TiL、10TiL、09SiVL、16MnL、16MnREL等。彩色涂层钢板彩色涂层钢板和钢带是以金属带材为基底,在其表面涂以各类有机涂料的产品,用于建筑、家用电器、钢制家具、交通工具等领域。双金属复层耐磨钢板是 大面积磨损工况使用的板材产品,是在韧性、塑性很好的普通低碳钢或者低合金钢表面通过堆焊方法复合一定厚度的硬度较高、耐磨性优良的耐磨层而制成的板材产品。


新弘扬特钢(吉林市分公司)生产设备精良,工艺先进,检测手段齐全,技术力量雄厚; 吉林吉林Q355D圆钢、吉林就近NM400圆钢、吉林吉林本地9米钢板产品共有三大系列、三十多个品种,并承接各种非标产品的设计和制作,规格齐全,质量保证, 吉林吉林就近锅炉圆钢、吉林就近热轧板产品销往全国各地,受到广大用户的一致好评。


耐磨钢板切割裂纹:钢板切割裂纹类似于焊接时产生氢致裂纹,如果钢板切边产生裂纹,将会在切厚48小时至几周内才出现。因此,切割裂纹属于延迟性裂纹,钢板厚度和硬度越大,出现切割裂纹就越大。 预热切割:钢板切割裂纹有效的方法,就是在切割前进行预热。在进行火焰切割前,钢板通常都要预热,其预热温度高低主要取决于钢板质量等级和板厚,见表2.预热方法可采用火焰烧枪、电子加热垫进行的,也可以使用加热炉加热。为确定钢板预热效果,应在加热点被面测试所需温度。 注意:预热特别注意,要使正个钢板界面均匀受热,以免接触热源的区域出现局部过热现象。 低速切割:避免切割裂纹的另一种方法就是降低切割速度。如果无法进行整版预热,则可以使用局部预热法代替。使用低速切割方法防止切割裂纹,其可靠性不如预热。我们建议切割前先对切割带用火焰枪空泡几趟进行预热,预热温度达到100°C左右为宜。其 切割速度取决于钢板等级和厚度. 特别说明:将预热和低速两种火焰切割方法结合使用,可以进一步降低切割裂纹的出现几率。 切割后缓冷要求:无论对切割不见是否预热,钢板切割后的缓冷都会有效降低切割裂纹的风险。如果切割后将其带有温热的不见进行堆放,使用隔热毯将其覆盖,也可以实现缓冷,缓冷要求冷却到室温。 切割后加热要求:对于耐磨钢板的切割,切割后立即采取加热(低温回火),也是切割裂纹的有效方法和措施。钢板切厚通过低温回火处理,可以有效切割参与应力(低温回火工艺;保温时间安5min/mm) 对于切割后加热的方法,也采用燃烧枪、电子加热毯和节哀热炉的加热方式进行切割后的加热。


