
我们精心制作的数控等离子切割机-数控光纤激光切割机资质认证产品视频已经准备就绪,【解锁新品!】数控等离子切割机-数控光纤激光切割机资质认证产品视频,带你穿越新品体验之旅!
以下是:河北保定数控等离子切割机-数控光纤激光切割机资质认证的图文介绍
华宇诚数控科技(保定市分公司)业务覆盖全国市场。公司采用现代化经营管理模式运作,经过多年的发展,不断整合资源,逐步成为集贸易、加工、仓储、运输四位一体的公司。公司主要经营【河北保定便携式数控切割机、保定就近激光操作软件】。公司秉乘“以诚为先,以信待客”的公司宗旨,十多年来,努力奋斗,开拓进取,顺利完成了经营理念、管理体制、产品质量等方面的调整与组合,成功地实现了产品品牌化、经营诚信化、目标国际化,在【保定就近异形管激光切管机、保定本地龙门水刀切割机】市场诠释了一个属于自己的全新概念。


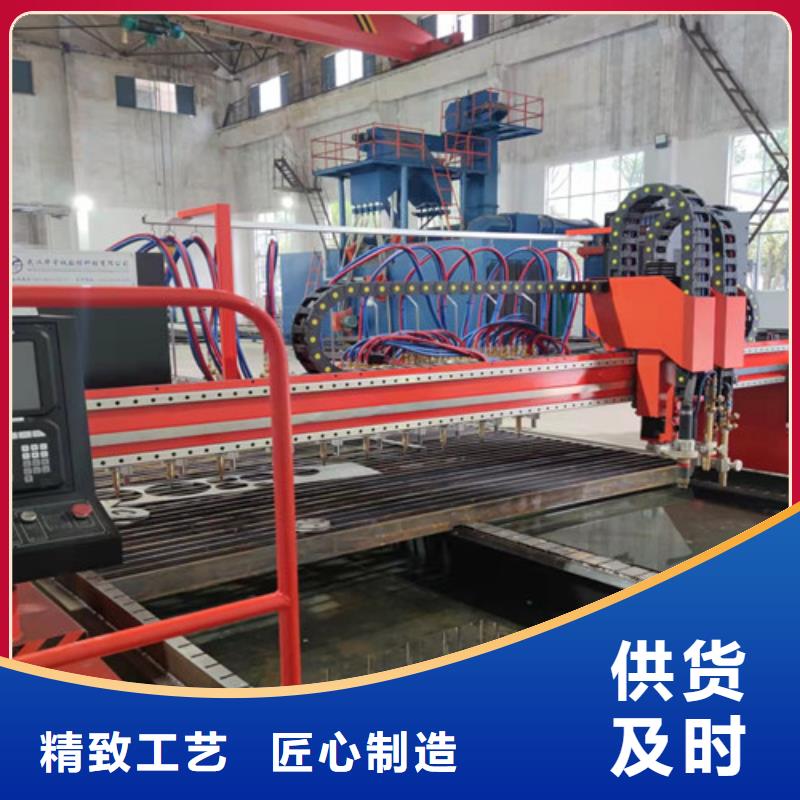
从各种数控切割机应用情况来看,国内生产的数控切割机的技术水平、整机性能等整体水平都取得了可喜的进步,逐步赶上国际先进水平,满足用户的需要,进一步提高了市场竞争力。国内一些数控等离子切割产品在许多方面已形成自身独有的特点,实现了“自动化、多功能和高可靠性”。在某些方面,产品的技术性能甚至超过了国外的产品。图片图片数控切割机主要品种包括以下几种: 数控火焰切割机、数控等离子切割机、数控激光切割机、 数控高压水射流切割机、其它专用特殊切割设备(如数控管材切割机、数控型材切割机、其它非金属专用切割设备等,)1、在切断电源后,用半干抹布擦拭设备的外表,保证设备清洁无油污。在擦拭的时候注意有没有缺损的螺钉螺帽以便及时补上。 2、检查并清理气路,更换要“退休”的气管。并及时换回火器滤芯,保证气路的通畅。 3、调节割炬的松紧,使其达到正常运行的松紧度,并检查钢带的磨损调整松紧。 4、在清洗割炬轴承、丝母、四缸的时候加润滑脂,清理大车变速箱加注油脂以保证机器的正常运转。 5、用压缩空气清楚电气箱积尘,检查紧固接零装置和限位保护装置。在机械结构上 龙门式数控切割机即传统大中型机床的双底架横梁座立式结构,跨距和纵向行走距离大,适合大型板材加工。 悬臂式数控切割机也是一种传统经典的机械结构,单底座与横梁一端相接,在横梁上横向移动,此类设备适合中小型板材加工 是由半自动小车式切割机发展而来,在小车式切割机上加装了数控系统和传动装置,基本外型与小车式半自动切割机相似,此类机型成本低廉,结构轻巧,特别适合中小型板材加工。 由雕刻机发展而来,外型颇似在工作台上加装了一台微型龙门切割机,此类设备在薄板切割领域有很大优势,被广泛应用于广告和汽车钣金行业。


数控等离子切割机电弧功率数控等离子切割机为了获得高压缩性的等离子弧切割电弧,切割喷嘴都采用了较小的喷嘴孔径、较长的孔道长度并加强了冷却效果,这样可以使得喷嘴有效断面内通过的电流增加,即电弧的功率密度加大。但同时压缩也使得电弧的功率损失加大,因此,实际用于切割的有效力量要要比电源输出的功率小,其损失率一般在25%~50%之间,有些方法如水压缩等离子弧切割的力量损失率会更大,在进行切割工艺参数设计或切割成本的经济核算时应该考虑这个问题。在工业中使用的金属板厚大多是在50mm以下,在这个厚度范围内用常规的等离子弧切割往往会形成上大下小的割口,而且割口的上边缘还会导致切口尺寸精度下降并增加后续加工量。当采用氧和氮气等离子弧切割碳钢、铝和不锈钢时,当板厚在10~25mm范围内时,通常是材料越厚,端边的垂直度越好,其切割棱边的角度误差在1度~4度。当板厚小于1mm,随板厚的减小,切口角度误差从3°~4°增加到15°~25°。一般认为,这种现象的产生原因是由于等离子射流在割口面上的热输入不平衡所致,即在割口的上部等离子弧力量的释放多于下部。这个力量释放的不平衡,与很多工艺参数密切相关,如等离子弧压缩程度、切割速度及喷嘴到工件的距离等。增加电弧的压缩程度可以使高温等离子射流延长,形成更为均匀的高温区域,同时加大射流的速度,可以减小切口上下的宽度差。然而,常规喷嘴的过度压缩往往会引起双弧现象,双弧不但会损耗电极和喷嘴,使切割过程无法进行,而且也会导致切口质量的下降。另外,过大的切割速度和过大的喷嘴高度都会引起切口上下宽度差的增加。(以上内容摘自国内百科网)


数控等离子切割机与激光切割机的比较
数控等离子切割机是一种新型的热切割设备,它的工作原理是以压缩空气为工作气体,以高温高速的等离子弧为热源、将被切割的金属局部熔化、并同时用高速气流将已熔化的金属吹走、形成狭窄切缝。
等离子切割机可用于不锈钢、铝、铜、铸铁、碳钢等各种金属材料切割,不仅切割速度快、切缝狭窄、切口平整、热影响区小,工件变形度低、操作简单,而且具有显著的节能效果。等离子切割机适用于各种机械、金属结构的制造、安装和维修,作中、薄板材的切断、开孔、挖补、开坡口等切割加工。
激光切割是利用高功率密度的激光束扫描过材料表面,在极短时间内将材料加热到几千至上万摄氏度,使材料熔化或气化,再用高压气体将熔化或气化物质从切缝中吹走,达到切割材料的目的。
激光切割,由于是用不可见的光束代替了传统的机械刀,激光刀头的机械部分与工作无接触,在工作中不会对工作表面造成划伤;激光切割速度快,切口光滑平整,一般无需后续加工;切割热影响区小,板材变形小,切缝窄(0.1mm~0.3mm);切口没有机械应力,无剪切毛刺;加工精度高,重复性好,不损伤材料表面;数控编程,可加工任意的平面图,可以对幅面很大的整板切割,无需开模具,经济省时。
就切割精度而言,等离子能达到1mm以内,激光能达到0.2mm以内;在成本上等离子切割机相对于激光切割机来说要便宜的多,在加工精度上等离子切割相对于激光切割一个是粗加工,一个是精细加工!
等离子切割是利用高温等离子电弧的热量使工件切口处的金属局部熔化(和蒸发),并借高速等离子的动量排除熔融金属以形成切口的一种加工方法。
等离子切割发展到现在,等离子切割机可采用的工作气体(工作气体是等离子弧的导电介质,等离子切割机又是携热体,同时还要排除切口中的熔融金属)对等离子弧的切割特性以及切割质量、速度都有明显的影响。常用的等离子弧工作气体有氩、氢、氮、氧、空气、水蒸气以及某些混合气体。
等离子切割机广泛运用于汽车、机车、压力容器、化工机械、核工业、通用机械、工程机械、钢结构等各行各业!